Metallhandel
Teil von Zerspanung: Drehen, Fräsen, Bohren und Schleifen
Gewindebereiche im CNC-Teil: metrisch und Zoll nach Fertigungsstufe
Gewindebereiche CNC: metrische und Zoll-Gewinde mit Kernloch, Toleranz 6H und 2B, Werkzeugen von Emuge und Vargus sowie Fertigungsstufen nach DIN 13.
Das Wichtigste auf einen Blick
- Metrische Gewinde folgen DIN 13 und dem Grundprofil nach ISO 68, Zollgewinde den UNC- und UNF-Tabellen nach ASME B1.1.
- Innengewinde werden mit 6H (metrisch) oder 2B (Zoll) toleriert, Außengewinde mit 6g oder 2A.
- Kernloch M65,0 mm. Kernloch 1/4-20 UNC: 5,1 mm, gebohrt mit Bohrer Nr. 7.
- Gewindefräser und Gewindebohrer liefern Emuge-Franken und Vargus in metrischen und Zoll-Nennweiten.
- Die Fertigungsstufe entscheidet, ob Gewindefräsen, Gewindebohren oder Gewindeformen wirtschaftlich ist.
Metrisch und Zoll: was DIN 13, ISO 68 und ASME B1.1 festlegen
DIN 13-1 fasst die metrischen Regelgewinde zusammen und nennt Nenndurchmesser, Steigung und Kerndurchmesser. ISO 68-1 legt das Grundprofil fest, ein Dreieck mit 60 Grad Spitzenwinkel. Wer M6 schreibt, meint beides: die Nennweite und eine Steigung von 1,0 mm.
Metrisch vs. Zoll: Normen und Toleranzen
Metrisch
- Norm
- DIN 13 / ISO 68
- Profil
- 60° Dreieck
- Innentoleranz
- 6H
- Außentoleranz
- 6g
- Beispiel
- M6 x 1,0
Zoll
- Norm
- ASME B1.1
- Profil
- 60° Dreieck
- Innentoleranz
- 2B
- Außentoleranz
- 2A
- Beispiel
- 1/4-20 UNC
Das metrische System ist in Regel- und Feingewinde gestuft, die Regelreihe beginnt bei M1. Wie DIN-Normen im Konsens der beteiligten Kreise entstehen, beschreibt das DIN auf seinen Seiten. Für Zollgewinde gilt ASME B1.1. UNC steht für das grobe, UNF für das feine Gewinde. 1/4-20 UNC bedeutet 1/4 Zoll Nenndurchmesser und 20 Gänge je Zoll, umgerechnet 1,27 mm Steigung.
Die Toleranzen regelt ISO 965-1: 6H für metrische Innengewinde, 6g für Außengewinde. Bei Zollgewinden heißen die Klassen 2B innen und 2A außen. Kerndurchmesser und Toleranz bestimmen zusammen, welcher Lehrdorn passt.
Fertigungsstufen bestimmen Verfahren und Werkzeug
Die Norm beschreibt das Gewinde, nicht den Weg dorthin. Die Gewindebereiche im CNC-Teil ergeben sich aus Norm, Fertigungsstufe und Werkzeug. Vier Stufen haben sich in der Praxis bewährt.
- Einzelteil und Prototyp: Gewinde fräsen, weil ein Fräser mehrere Nennweiten abdeckt und kein Werkzeugwechsel für jede Größe nötig ist.
- KleinserieGewindebohrer oder Gewindeformer einsetzen, abgestimmt auf Werkstoff und Sacklochtiefe.
- GroßserieGewindeformen in zähen Werkstoffen, weil es Späne vermeidet und die Standzeit erhöht.
- PrüfungGrenzlehrdorn und Gewindelehrring nach jeder Stufe, mit Protokoll für die Klasse 6H oder 2B.
Kernloch, Steigung und Toleranz in der Übersicht
Kernloch, Steigung und Toleranz
| Gewinde | Steigung | Kernloch | Toleranz innen |
|---|---|---|---|
| M6 | 1,0 mm | 5,0 mm | 6H |
| M8 | 1,25 mm | 6,8 mm | 6H |
| M10 | 1,5 mm | 8,5 mm | 6H |
| M12 | 1,75 mm | 10,2 mm | 6H |
| 1/4-20 UNC | 1,27 mm | 5,1 mm | 2B |
| 5/16-18 UNC | 1,41 mm | 6,6 mm | 2B |
Die Kernlochwerte sind Richtwerte für Regelgewinde und gelten für eine Gewindetiefe bis etwa dreimal Nenndurchmesser. Feingewinde wie M10 x 1,25 verlangen ein kleineres Kernloch. Für Werkstoff- und Prüffragen führt das DIN den Normenausschuss Materialprüfung.
Rechenbeispiel: Kernloch aus Nennmaß und Steigung
Ein M8-Gewinde hat 8 mm Nenndurchmesser und 1,25 mm Steigung. Ziehen Sie die Steigung ab, bleiben 6,75 mm Kerndurchmesser. Gebohrt wird mit 6,8 mm.
Bei 1/4-20 UNC rechnen Sie 6,35 mm minus 1,27 mm und landen bei 5,08 mm. Der Bohrer Nr. 7 mit 5,11 mm liegt darüber und passt zur Klasse 2B.
Werkzeuge von Emuge-Franken und Vargus
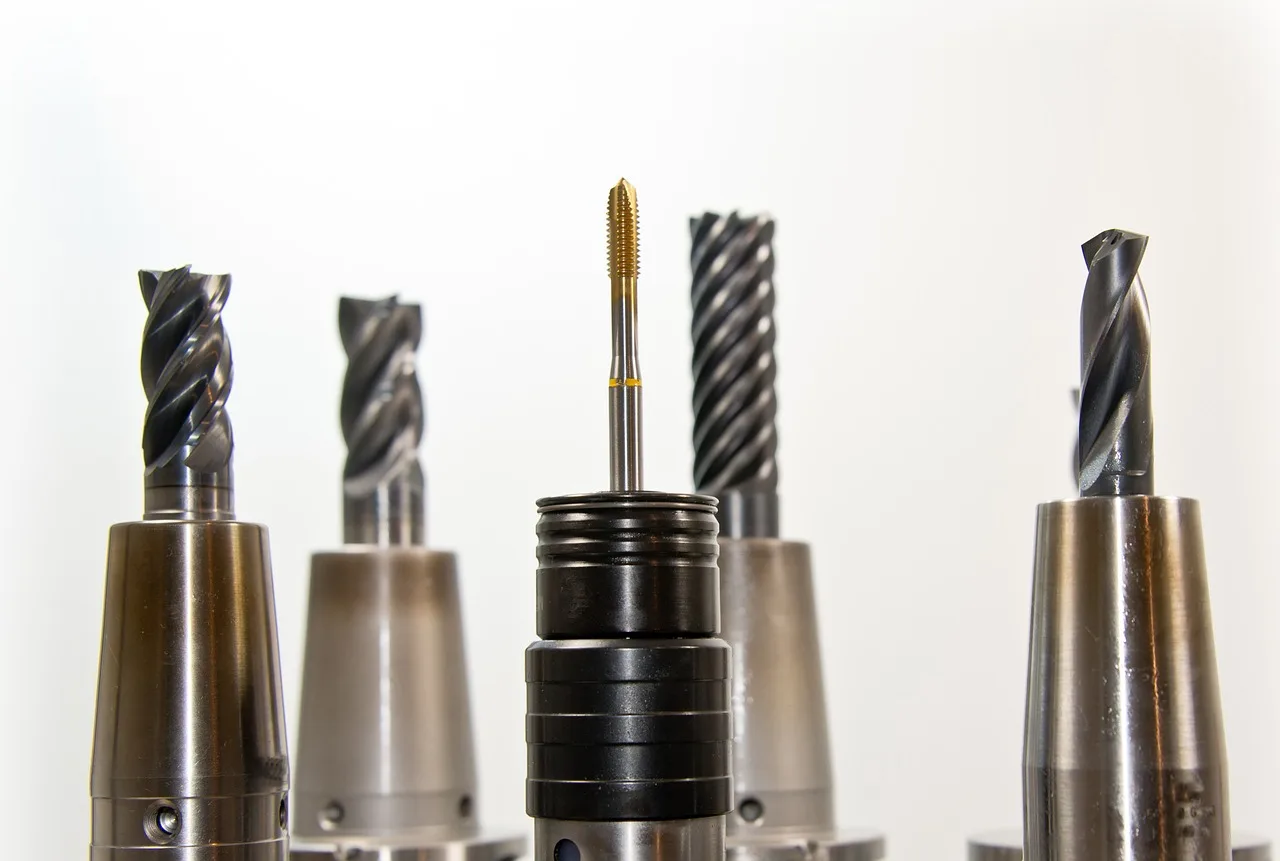
Emuge-Werk Richard Glimpel in Lauf an der Pegnitz fertigt Gewindebohrer, Gewindeformer und Gewindefräser samt Aufnahmen. Vargus mit Sitz in Nahariya in Israel ist für Gewindefräs- und Stechwerkzeuge bekannt. Beide Anbieter führen metrische und Zoll-Nennweiten.
Ein Gewindefräser deckt bei gleicher Steigung mehrere Nennweiten ab, was die Werkzeugliste im Magazin kurz hält. Für rostfreie Werkstoffe kommt es auf Schneidengeometrie und Beschichtung an. Solche Zerspanungswerkzeuge finden sich im Produktprogramm von Sandvik Coromant.
Checkliste für die Zeichnungsangabe
- Gewindeart und Nennmaß schreiben, etwa M6 oder 1/4-20 UNC.
- Toleranzklasse nennen6H innen und 6g außen, bei Zoll 2B und 2A.
- Kernloch als Richtwert eintragen, zum Beispiel 5,0 mm für M6.
- Gewindetiefe und Einschraubtiefe getrennt bemaßen.
- Losgröße und Fertigungsstufe im Auftrag vermerken.
Häufige Fragen
Welches Kernloch bekommt ein M6-Gewinde?
Bei der Regelsteigung von 1,0 mm sind es 5,0 mm. Für M8 mit 1,25 mm Steigung liegt der Richtwert bei 6,8 mm.
Was bedeutet die Toleranzklasse 6H?
6H gilt für metrische Innengewinde nach ISO 965-1 und begrenzt die Abweichung des Flankendurchmessers nach oben.
Wie ist 1/4-20 UNC aufgebaut?
1/4 Zoll Nenndurchmesser, 20 Gänge je Zoll, umgerechnet 1,27 mm Steigung. Kernloch 5,1 mm, Innentoleranz 2B.
Warum entscheidet die Fertigungsstufe über das Verfahren?
Im Prototyp ist Fräsen wirtschaftlich, in der Serie senken Bohren oder Formen die Kosten je Teil deutlich.