Metallhandel
Teil von Zerspanung: Drehen, Fräsen, Bohren und Schleifen
Oberflächengüte nach CNC-Fertigung: Ra-Stufen und Nachbearbeitung
Ra-Stufen nach der CNC-Fertigung: Wie Ra 3,2 µm, 1,6 µm und 0,8 µm entstehen, wie Tastschnittgeräte messen und wann Schleifen, Läppen und Polieren nötig sind.
Das Wichtigste auf einen Blick
- Ra ist der arithmetische Mittenrauwert nach DIN EN ISO 4287, angegeben in Mikrometern.
- Üblich sind Ra 3,2 µm nach dem Schlichten, Ra 1,6 µm nach dem Feinschlichten und Ra 0,8 µm nach dem Schleifen.
- Den Nachweis liefern Tastschnittgeräte, zum Beispiel von Mahr oder Messsysteme von ZEISS.
- Nachbearbeitung folgt der Reihenfolge Schleifen, Läppen, Polieren und trägt dabei Material ab.
- Fehlt der Ra-Sollwert in der Zeichnung, sind Nacharbeit und Ausschuss wahrscheinlich.
Was Ra ausdrückt und welche Norm gilt
Ra beschreibt die mittlere Höhe aller Profilabweichungen einer Messstrecke. Die Kennzahl allein sagt nichts über die Form der Rauheitsspitzen aus, deshalb wird sie meist mit Rz kombiniert.
Ra allein reicht nicht
Ra
- Aussage
- Mittelwert
- Riefen
- verdeckt
- Dichtfläche
- Risiko
- Messstrecke
- kurz = Risiko
Ra + Rz/Rmax + Sichtprüfung
- Aussage
- auch Spitzen
- Riefen
- sichtbar
- Dichtfläche
- beurteilbar
- Messstrecke
- definiert
Verbindlich definiert ist das Verfahren in DIN EN ISO 4287. Diese Norm legt Begriffe und Kenngrößen des Oberflächenprofils fest, nicht die erreichbaren Werte einer Maschine. Weitere Teile der Normenreihe regeln Messbedingungen und Filterung. Der Normenausschuss Materialprüfung beim DIN betreut diese Arbeiten.
Wichtig für die Praxis: Ra ist ein Mittelwert über die Messstrecke. Ein einzelner Ausreißer oder eine Riefe verschwindet darin. Wer Dichtflächen, Gleitflächen oder optische Flächen beurteilt, braucht zusätzlich Rz, Rmax und eine Sichtprüfung.
Das Risiko steigt, wenn die Messstrecke zu kurz gewählt wird. Dann bildet der Mittelwert einzelne Riefen nicht ab, und ein Bauteil passiert die Prüfung, obwohl es Dichtflächen nicht schließt.
Ra-Stufen und die Verfahren, die sie erreichen
Ra-Stufen und Verfahren
| Ra-Wert | Verfahren | Anwendung |
|---|---|---|
| 12,5 µm | Schruppen, Sägen | Anschläge, Grobstruktur |
| 3,2 µm | Schlichtfräsen, Schlichtdrehen | Allgemeine Maschinenteile |
| 1,6 µm | Feinschlichten, Feindrehen | Passflächen und Dichtflächen |
| 0,8 µm | Schleifen, Feinschleifen | Lagerflächen, Dichtflächen |
| 0,4 µm und feiner | Läppen, Polieren | Gleitflächen, Dichtflächen |
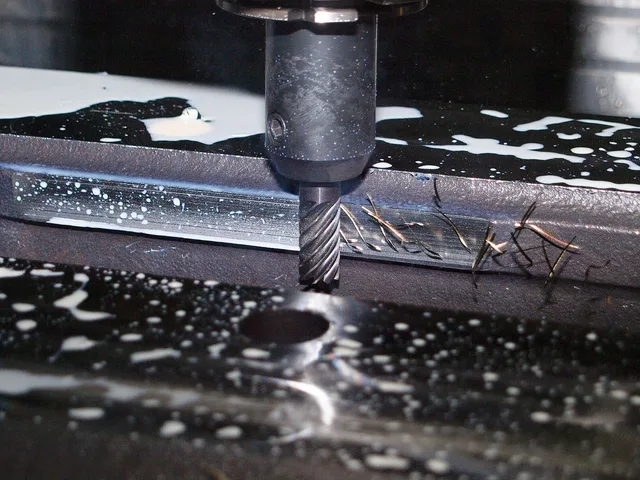
Die Werte sind Richtwerte aus der Fertigungspraxis und keine Zusage einer einzelnen Maschine. Wie fein eine Fräse arbeitet, hängt von Vorschub je Zahn, Eckenradius, Schneidstoff, Kühlung und Steifigkeit der Aufspannung ab.
Ra-Stufen und Verfahren
Ra-Wert
- 12,5 µm
- Schruppen, Sägen
- 3,2 µm
- Schlichtfräsen, Schlichtdrehen
- 1,6 µm
- Feinschlichten, Feindrehen
- 0,8 µm
- Schleifen
- 0,4 µm und feiner
- Läppen, Polieren
Verfahren
- 12,5 µm
- Anschläge
- 3,2 µm
- Maschinenteile
- 1,6 µm
- Passflächen
- 0,8 µm
- Lagerflächen
- 0,4 µm und feiner
- Gleitflächen
Anwendung
- 12,5 µm
- 3,2 µm
- 1,6 µm
- 0,8 µm
- 0,4 µm und feiner
Der rechnerische Rautiefenwert wächst mit dem Quadrat des Vorschubs je Zahn und sinkt mit größerem Eckenradius. In der Praxis kommt Werkzeugverschleiß hinzu. Eine verschlissene Schneide erzeugt Rattermarken und erhöht Ra messbar.
Schneidstoffe und Standzeiten entscheiden damit über die erreichbare Oberfläche. Die Werkzeugübersicht von Sandvik Coromant nennt dazu Zerspanungsparameter und Werkzeuge für Edelstahl.
Messverfahren: Tastschnittgeräte und ihre Grenzen
Tastschnittgeräte ziehen eine Diamantnadel mit definierter Auflagekraft über die Oberfläche. Aus dem gefilterten Profil berechnet die Auswertung Ra, Rz und weitere Kennwerte. Messstrecke, Grenzwellenlänge und Zahl der Einzelmessstrecken stehen in der Prüfanweisung.
Geräte von Mahr arbeiten taktil und sind in Werkhallen verbreitet. ZEISS bietet Messsysteme für die Oberflächenprüfung, die taktile und optische Verfahren kombinieren und sich in Messräume mit kontrollierter Temperatur stellen lassen.
Störgrößen verfälschen das Ergebnis: Ölfilm, Späne, Grate, Handwärme und eine weiche Aufspannung. Das Risiko ist hoch, wenn an einer einzigen, günstig gelegenen Stelle gemessen wird. Legen Sie mehrere Messstellen fest und protokollieren Sie Messrichtung und Messstrecke.
Nachbearbeitung: Schleifen, Läppen, Polieren
Nachbearbeitung folgt einer festen Reihenfolge, weil jeder Schritt die Spuren des vorherigen beseitigen muss. Übersprungene Stufen zeigen sich später als Riefen oder als unruhiges Profil.
- EntgratenGrate und Kanten brechen, damit Nadel und Werkzeug nicht hängen bleiben.
- Schleifenmit zunehmender Körnung arbeiten, zum Beispiel 240, 400 und 800.
- LäppenLäpppaste gleichmäßig verteilen, für enge Toleranzen und sehr flache Profile.
- Polieren: mit weichen Scheiben und geringem Druck, für Werte unter Ra 0,4 µm.
- Reinigen und messenReste entfernen, dann Ra an denselben Messstellen wie vorher prüfen.
Jeder Schritt trägt Material ab, deshalb wandern Maße. Bei Passungen, dünnen Wandstärken und gehärteten Teilen ist das riskant: Die Toleranz kann reißen, und Kanten verrunden unkontrolliert. Legen Sie vorher fest, welche Flächen nachbearbeitet werden dürfen und welche Maße danach noch gelten.
Prüfplan und Zeichnungsangabe
- Ra-Sollwert mit Messstrecke und Messrichtung eintragen.
- Bezug auf DIN EN ISO 4287 nennen.
- Prüfmittel und Prüfort festlegen, taktil oder optisch.
- Zahl der Messstellen und Häufigkeit der Prüfung nennen.
- Nachbearbeitungsschritte und erlaubte Maßänderung freigeben.
Ohne diese Angaben entscheidet der Zulieferer selbst, welche Oberfläche er liefert. Das führt bei Dicht- und Gleitflächen am häufigsten zu Reklamationen. Prüfen Sie eingehende Teile deshalb an derselben Stelle und mit demselben Verfahren wie im Lastenheft festgelegt.
Häufige Fragen
Welche Ra-Stufe erreicht eine CNC-Fräse ohne Nachbearbeitung?
Nach dem Schlichten sind Ra 3,2 µm üblich. Mit scharfen Werkzeugen, kleinerem Vorschub und steifer Aufspannung sind Ra 1,6 µm erreichbar. Feinere Werte verlangen fast immer Schleifen oder Polieren.
Reicht der Ra-Wert als Angabe in der Zeichnung?
Für viele Maschinenteile ja. Bei Dicht- und Gleitflächen sollten Sie Rz oder Rmax ergänzen und die Messrichtung nennen.
Wie wird Ra gemessen?
Taktil mit einem Tastschnittgerät, das eine Diamantnadel über eine definierte Messstrecke führt. Optische Messsysteme arbeiten berührungsfrei und liefern zusätzlich Bilder der Oberfläche.
Wie viel Material nimmt das Polieren ab?
Das lässt sich nicht pauschal sagen, weil Körnung, Druck und Zeit zusammenwirken. Maßkritische Flächen vorher und nachher messen, sonst kann das Maß außer Toleranz geraten.