Blechbearbeitung
1.000 Euro Unterschied: Blechbearbeitung in Baden-Württemberg vergleichen
Blechbearbeitung Verfahren vergleichen: VDMA-Daten und eine Beispielrechnung zeigen den 1.000-Euro-Unterschied bei Zulieferern in Baden-Württemberg.
Das Wichtigste auf einen Blick
- Blechbearbeitung Verfahren wie Laserzuschnitt und Kanten unterscheiden sich im Preis bei gleichem Bauteil deutlich.
- VDMA-Daten nennen für Laseranlagen Maschinenstundensätze zwischen 80 und 120 Euro.
- Ein 1.000-Euro-Unterschied entsteht durch Rüstzeiten, Taktzeiten, Materialausnutzung und Nacharbeit.
- Zulieferer in Baden-Württemberg kalkulieren bei kleinen Serien anders als bei großen.
- Eine Beispielrechnung mit 200 Teilen ergibt genau 1.000 Euro Abstand zwischen zwei Betrieben.
Blechbearbeitung in Baden-Württemberg: Der 1.000-Euro-Unterschied
Baden-Württemberg hat eine der höchsten Industriedichten in Deutschland. Zwischen Stuttgart, Göppingen und Heidenheim arbeiten Automobilzulieferer, Werkzeugmaschinenbauer und Lohnfertiger auf engem Raum. Im Süden kommen Ulm und Oberschwaben mit Maschinenbau und Medizintechnik hinzu.
In Ditzingen bei Stuttgart baut TRUMPF Laser- und Biegemaschinen. Viele Zulieferer im Land arbeiten mit genau diesen Anlagen. Das verkürzt Service- und Ersatzteilzeiten, sorgt aber nicht für einheitliche Preise.
Ein und dasselbe Blechteil kann bei zwei Betrieben 1.000 Euro mehr oder weniger kosten. Die Ursache liegt selten im Werkstoff. Sie liegt in Rüstzeiten, Taktzeiten und der Frage, ob nachgearbeitet werden muss.
Welche Verfahren es gibt, beschreibt der Überblick zur Klempner, Wikipedia. Für Einkäufer zählt vor allem: Laser schneidet, Kanten formt, Entgraten kostet extra.
Zulieferer in Baden-Württemberg kalkulieren mit Tarifentgelten der Metall- und Elektroindustrie. Diese gehören zu den höchsten in Deutschland. Dazu kommen überdurchschnittliche Strompreise für Industriebetriebe.
Wer nur den Stückpreis vergleicht, übersieht diese Posten. Der 1.000-Euro-Unterschied entsteht fast immer in der Kalkulation, nicht im Materialpreis.
Laser- und Kantverfahren im Kostenvergleich
Laserzuschnitt und Kanten sind zwei getrennte Fertigungsschritte. Der Laser trennt Konturen aus dem Blech, die Kantbank formt daraus Profile. Beide Schritte haben eigene Kostentreiber.
Laserbearbeitung Kosten bestehen aus Maschinenstundensatz, Rüstzeit, Programmieraufwand und Gasverbrauch. Ein Faserlaser schneidet 1 mm dickes Blech sehr schnell. Bei 6 mm Stahl steigt die Schnittzeit überproportional.
Kantverfahren Vergleich: Beim Kanten zählen Biegegeschwindigkeit, Werkzeugwechsel und die Zahl der Biegungen. Ein U-Profil mit zwei Biegungen ist in Sekunden gebogen. Ein Kasten mit sechs Biegungen braucht länger und ein passendes Werkzeug.
Ein weiterer Posten ist das Handling. Automatische Blechspeicher verkürzen die Rüstzeit, kosten aber Investition. Manuelle Zufuhr ist billiger in der Anschaffung und teurer im Betrieb.
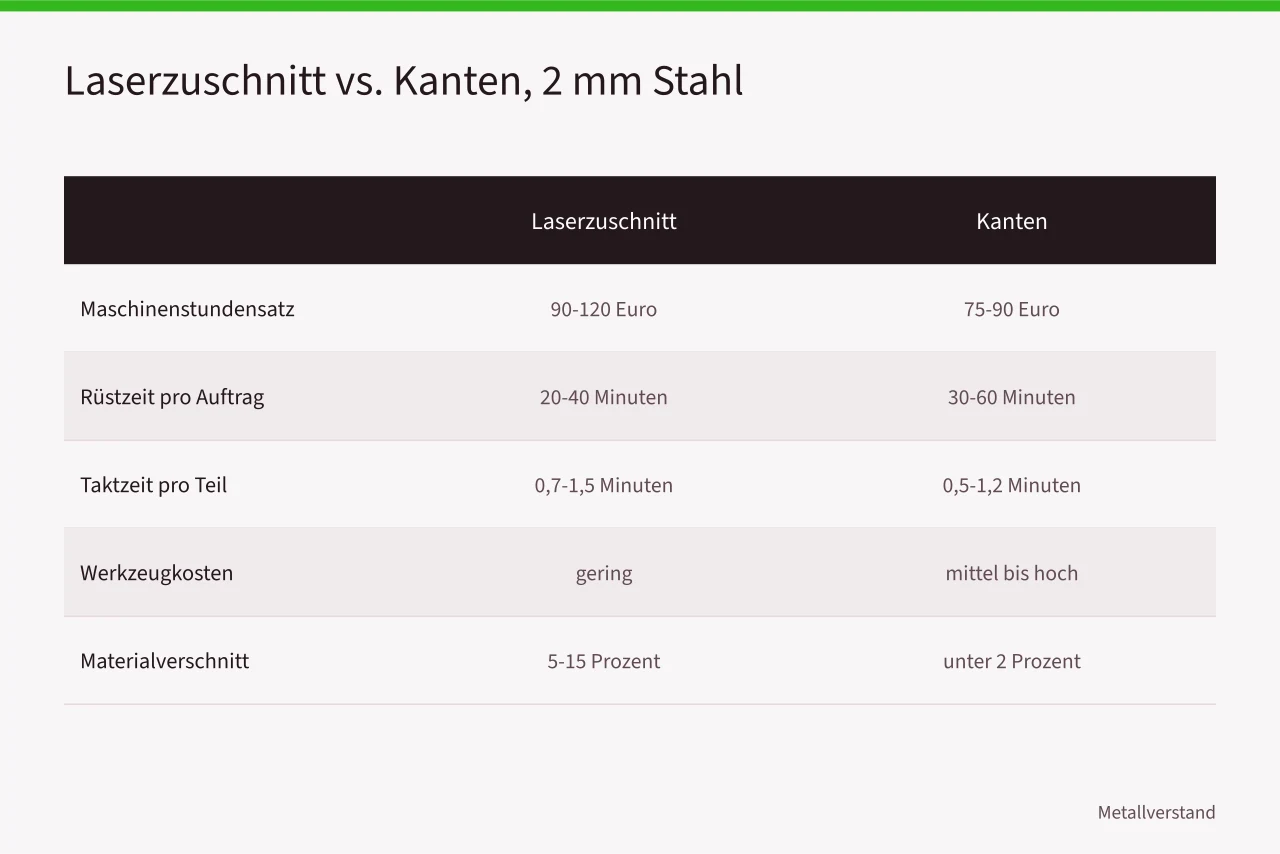
Die folgende Tabelle zeigt typische Werte für ein Bauteil aus 2 mm Stahlblech, Losgröße 200 Stück, in Baden-Württemberg.
| Position | Laserzuschnitt | Kanten |
|---|---|---|
| Maschinenstundensatz | 90 bis 120 Euro | 75 bis 90 Euro |
| Rüstzeit pro Auftrag | 20 bis 40 Minuten | 30 bis 60 Minuten |
| Taktzeit pro Teil | 0,7 bis 1,5 Minuten | 0,5 bis 1,2 Minuten |
| Werkzeugkosten | gering | mittel bis hoch |
| Materialverschnitt | 5 bis 15 Prozent | unter 2 Prozent |
Die Tabelle macht zwei Dinge sichtbar. Der Laser ist schnell, aber teuer pro Stunde. Das Kanten ist langsamer, verursacht dafür Werkzeugkosten.
Nacharbeit fehlt in der Tabelle, weil sie sich kaum pauschal beziffern lässt. Ein älterer CO2-Laser hinterlässt Grat, der von Hand entfernt werden muss. Ein moderner Faserlaser schneidet weitgehend gratfrei.
Genau hier entsteht der 1.000-Euro-Unterschied. Zwei Betriebe mit gleichem Stundensatz kommen auf verschiedene Preise, wenn einer entgraten muss und der andere nicht.
VDMA-Daten: Was sie über Zulieferer in Baden-Württemberg verraten
Der VDMA vertritt als größter Industrieverband Europas mehr als 3.500 Mitgliedsunternehmen des Maschinen- und Anlagenbaus. Er erhebt monatlich Auftragseingang, Produktion und Kapazitätsauslastung der Branche.
Für Einkäufer sind die Kalkulationsdaten des Verbands interessant. Danach liegen die Maschinenstundensätze für Laseranlagen zwischen 80 und 120 Euro. Die Spanne erklärt sich aus Automatisierungsgrad und Standort.
Betriebe mit automatischem Blechspeicher senken ihre Stückkosten deutlich. Die VDMA-Erhebungen zeigen, dass die Rüstzeiten in hochautomatisierten Betrieben um bis zu 30 Prozent kürzer ausfallen.
Baden-Württemberg und Bayern stellen die größten Ländergruppen unter den VDMA-Mitgliedern. Entsprechend dicht ist das Angebot an Lohnfertigern im Südwesten.
Die VDMA-Daten liefern Vergleichswerte, keine Preisliste. Wer sie in Verhandlungen nutzt, kann einen hohen Stundensatz mit kurzer Rüstzeit gegenrechnen.
Ergänzend hilft die amtliche Statistik. Das Statistische Bundesamt veröffentlicht Produktionswerte und Beschäftigtenzahlen der Metallverarbeitung im Abschnitt Industrie, Verarbeitendes Gewerbe - Statistisches Bundesamt. Damit lassen sich regionale Kostenunterschiede einordnen.
Wichtig ist die Reihenfolge der Prüfung. Erst die Fertigungszeit, dann der Stundensatz, dann das Material. Wer mit dem Stundensatz beginnt, verhandelt über die falsche Größe.
Beispielrechnung: So entsteht der Preisunterschied
Die folgende Rechnung vergleicht zwei Zulieferer in Baden-Württemberg. Das Bauteil besteht aus 2 mm Edelstahl, misst 500 x 300 mm und hat vier Biegungen. Die Losgröße beträgt 200 Stück.
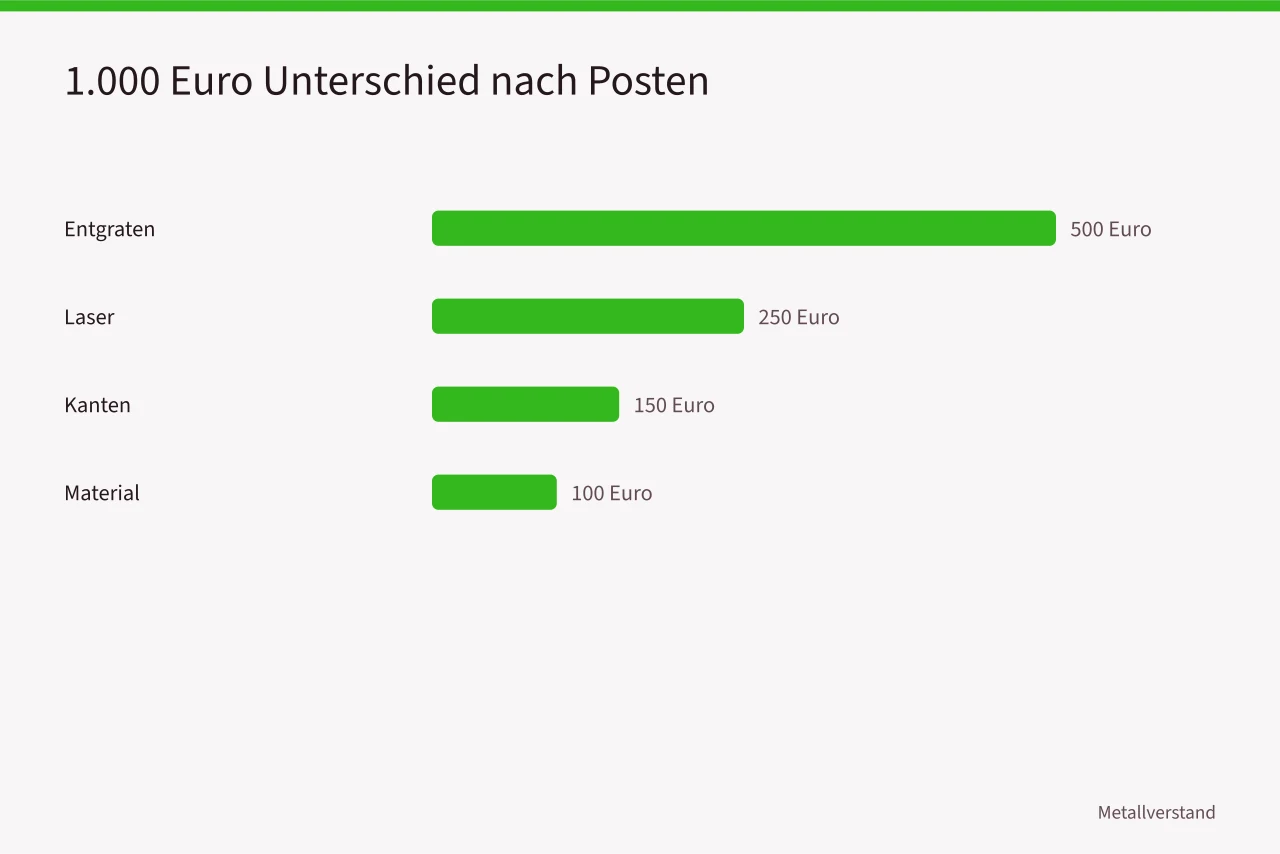
Zulieferer A arbeitet mit einem Faserlaser und automatischem Blechspeicher. Zulieferer B nutzt einen älteren CO2-Laser mit manueller Zufuhr. Beide kalkulieren beim Laser mit 100 Euro Maschinenstundensatz.
| Kostenposten | Zulieferer A | Zulieferer B |
|---|---|---|
| Laser | 20 Min Rüstzeit + 160 Min Taktzeit, 300 Euro | 30 Min + 300 Min, 550 Euro |
| Kanten | 20 Min + 100 Min bei 75 Euro, 150 Euro | 45 Min + 180 Min bei 80 Euro, 300 Euro |
| Entgraten | entfällt beim Faserlaser | 500 Min bei 60 Euro, 500 Euro |
| Material | 200 x 8,00 Euro, also 1.600 Euro | 200 x 8,50 Euro, also 1.700 Euro |
| Summe | 2.050 Euro | 3.050 Euro |
Die Differenz beträgt genau 1.000 Euro. Sie verteilt sich auf vier Posten: 250 Euro beim Laser, 150 Euro beim Kanten, 500 Euro beim Entgraten und 100 Euro beim Material.
Bemerkenswert ist die Verteilung. Die Hälfte des Unterschieds stammt aus der Nacharbeit, nicht aus dem Schneiden. Wer nur Laserpreise vergleicht, sieht diese Hälfte nicht.
Bei kleinerer Losgröße verschiebt sich das Bild. Fallen nur 50 Teile an, bleiben die Rüstkosten gleich, während der Materialanteil sinkt. Der Stückpreis steigt bei beiden, der Abstand pro Teil wächst.
Für Einkäufer heißt das: Die Losgröße entscheidet, welcher Posten dominiert. Erst danach lohnt der Vergleich der Stundensätze.
Regionale Anbieter und ihre Stärken
Der Großraum Stuttgart ist auf große Serien für die Automobilindustrie ausgerichtet. Rund um Sindelfingen und Untertürkheim liegen die Werke von Mercedes-Benz, in Feuerbach sitzt Bosch. Viele Zulieferer dort arbeiten mit taktgebundenen Anlagen.
In Göppingen und Esslingen dominiert der Werkzeugmaschinenbau. Die Betriebe sind auf Einzelteile und kleine Serien spezialisiert und kalkulieren mit kürzeren Rüstzeiten.
Im Raum Mannheim und Karlsruhe sitzt der Anlagenbau. Dort werden dickere Bleche verarbeitet, oft mit zusätzlichen Schritten wie Rundbiegen oder Schweißen.
Ulm und Oberschwaben bedienen Medizintechnik und Maschinenbau. Gefragt sind Edelstahl und saubere Schnittkanten, Entgraten gehört fast immer zum Auftrag.
Die IHK Region Stuttgart, die IHK Karlsruhe und die IHK Ulm führen Branchenverzeichnisse für die Suche nach Lohnfertigern. Ein Blick lohnt sich, bevor Angebote eingeholt werden.
Bauen und Handwerk ist ein zweiter Absatzmarkt für Blechbearbeiter. Das Statistikportal bündelt dazu Daten unter Bauen und Handwerk | Statistikportal.de. Fassadenteile und Dachrinnen stammen häufig aus derselben Fertigung wie Automobilteile.
Worauf beim Vergleich von Blechbearbeitungsverfahren achten
Ein seriöser Vergleich beginnt bei der Zeichnung, nicht beim Preis. Erst wenn Toleranzen, Werkstoff und Stückzahl feststehen, sind Angebote vergleichbar.
- Rüstzeiten erfragen: Wie lange dauert das Umrüsten der Maschine pro Auftrag?
- Taktzeiten prüfen: Wie viele Teile pro Stunde schafft die Anlage?
- Materialausnutzung: Wie hoch ist der Verschnitt, und wer trägt die Materialkosten?
- Nacharbeit: Ist Entgraten nötig, und ist es im Preis enthalten?
- Maschinenstundensatz: Welcher Satz wird berechnet, und was ist darin enthalten?
- Losgröße: Ab welcher Stückzahl sinkt der Stückpreis?
- Normen: Erfüllt der Zulieferer die geforderten DIN-Vorgaben?
Normen sind kein Nebenthema. DIN-Normen sichern Maße, Werkstoffe und Prüfverfahren ab. Den wirtschaftlichen Nutzen beschreibt Nutzen der Normung für die Wirtschaft: Standardisierung senkt Schnittstellenkosten und macht Angebote vergleichbar.
Die Berufsgenossenschaft Holz und Metall (BGHM) gibt Sicherheitshinweise für Laser und Kantbänke. Ein sicherer Betrieb hat weniger Unfälle und damit planbarere Kosten.
Umweltauflagen wirken ebenfalls. Das Umweltbundesamt (UBA) informiert über Emissionsgrenzwerte, die Absauganlagen und Filter betreffen. Moderne Technik verursacht höhere Investitionen, aber geringere laufende Kosten.
Die Bundesanstalt für Materialforschung und -prüfung (BAM) prüft Werkstoffe und Verfahren. Eine Zertifizierung kann einen höheren Preis rechtfertigen.
Häufige Fragen
Wie hoch ist der typische Maschinenstundensatz für Laserbearbeitung in Baden-Württemberg? Laut VDMA-Daten liegt er zwischen 80 und 120 Euro, abhängig von Automatisierungsgrad und Standort. Hochautomatisierte Betriebe haben oft höhere Sätze, aber kürzere Rüstzeiten.
Warum ergibt die Beispielrechnung genau 1.000 Euro Unterschied? Die Differenz summiert sich aus 250 Euro beim Laser, 150 Euro beim Kanten, 500 Euro beim Entgraten und 100 Euro beim Material. Die Hälfte entsteht also in der Nacharbeit.
Lohnt sich Laserbearbeitung auch für kleine Stückzahlen? Ja, aber die Rüstzeit pro Auftrag fällt stark ins Gewicht. Bei kleinen Serien steigt der Stückpreis deutlich. Ab etwa 50 Teilen sinken die Stückkosten spürbar.
Welche Rolle spielen DIN-Normen beim Kostenvergleich? Normen sorgen für vergleichbare Maße und Qualität und senken Schnittstellenkosten. Ein Betrieb mit DIN-Zertifizierung bietet meist planbarere Preise.
Wie finde ich zuverlässige Zulieferer in Baden-Württemberg? Die IHK Region Stuttgart, Karlsruhe und Ulm führen Branchenverzeichnisse, der VDMA listet Mitgliedsbetriebe. Fragen Sie nach Referenzen und besuchen Sie die Fertigung.
Kann ich den Preis durch größere Losgrößen senken? Ja, weil sich die Rüstkosten auf mehr Teile verteilen. Der Effekt fällt bei Laser und Kanten unterschiedlich stark aus. Eine Rechnung mit Ihrer Stückzahl zeigt das Potenzial.